Consultation sur les produits
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *


Pièces de machines agricoles frappées à froid : une base pour la durabilité
06 août 2025Que devez-vous savoir sur l'assemblage du bloc de guidage du synchroniseur ?
06 août 2025Pourquoi les pièces de boîte de vitesses de bus sont essentielles à la performance du véhicule ?
06 août 2025Pièces de boîte de vitesses pour véhicules commerciaux : un guide complet des tendances du marché et de la maintenance
06 août 2025Une boîte de vitesses qui commence à grincer au passage 3-4 après 80 000 km est rarement un problème de style de conduite. La cause fondamentale se situe normalement à l'intérieur du moyeu : un curseur de synchronisation qui a perdu la tension du ressort de jambe de force, un bloc de guidage usé au-delà de sa limite dimensionnelle ou une goupille de détente qui ne peut plus maintenir le rail de changement de vitesse en position. Composants de changement de vitesse sont les pièces de précision qui convertissent le mouvement du levier en un engagement propre et synchronisé des vitesses, et leur comportement à l'usure détermine si une boîte de vitesses passe les rapports en douceur sur 300 000 km ou si elle revient pour une retouche sous garantie avant 60 000 km.
Les équipes d'approvisionnement qui comprennent ces pièces effectuent moins de retours sur le terrain et négocient à partir d'une position de données vérifiées. Ce guide couvre le cheminement complet des changements de vitesse, les modes de défaillance dominants issus d'une étude sur le terrain de 500 unités, le compromis entre la frappe à froid et l'usinage et les contrôles de qualité qui séparent un système fiable. fournisseur de composants d'un marginal.
Le chemin d'engagement des engrenages dans une transmission manuelle ou automatisée va du levier, en passant par le câble ou la tige et la fourchette de changement de vitesse, jusqu'à l'ensemble de synchronisation, et enfin jusqu'au moyeu d'engrenage, et chaque composant de cette chaîne doit maintenir une géométrie au niveau du micron sous une charge axiale répétée.
Lorsque le conducteur déplace le levier, le rail de changement de vitesse fait glisser une fourchette qui presse le manchon de synchronisation, communément appelé curseur, vers le rapport cible. Le curseur est cannelé sur le moyeu d'engrenage et porte des entretoises à ressort dans ses rainures internes. Ces entretoises poussent l'anneau de synchronisation contre le cône d'engrenage ; la friction égalise les vitesses d'entrée et de sortie ; Ensuite, les dents cannelées du curseur glissent sur les dents de la couronne et verrouillent l'engrenage au moyeu. Un bloc de guidage ou un bloc d'arrêt absorbe l'impact final en fin de course, tandis qu'une goupille de détente et une plaque de verrouillage maintiennent le rail en position et empêchent deux engrenages de s'engager en même temps.
Chaque composant contribue à la sensation de changement de vitesse de manière mesurable. La liste ci-dessous résume la fonction et la surface critique de défaillance de chacun.
 Ensemble coulissant de synchronisation de voiture de tourisme cémenté Ce curseur estampé est cémenté à une profondeur de boîtier contrôlée pour des dimensions de rainure stables et une sensation de changement de vitesse. Sa conception légère et hautement intégrée convient aux transmissions manuelles et automatiques, ce qui en fait un élément clé lors de l'évaluation de la douceur des changements de vitesse. Voir le produit →
Un curseur de synchronisation pour voiture de tourisme fabriqué en acier de cémentation et cémenté jusqu'à une profondeur de boîtier effective de 0,3 à 0,8 mm, avec une largeur de rainure de jambe de force maintenue à /-0,02 mm, représente la référence de performance actuelle pour les boîtes de vitesses manuelles à grand volume.
Quatre modes de défaillance représentent plus de 90 % des retours de champ dans les composants de changement de vitesse : l'usure des rainures de jambe de force du curseur, la fatigue des goupilles de détente, la fracture du bloc de guidage et l'usure de la face de l'anneau de sécurité, et chacun laisse une signature diagnostique différente sur la sensation de changement de vitesse.
Dans une étude de retour sur le terrain de 500 ensembles de synchroniseurs réalisée par notre équipe d'ingénierie entre 2024 et 2025, la principale répartition des défaillances était :
Mode de défaillance primaire, étude retour terrain de 500 ensembles synchroniseurs
L'usure de la rainure de la jambe de force du curseur apparaît d'abord sous forme de meulage lors du passage des rapports 2 à 3 ; la cause habituelle est une profondeur de boîtier trop faible pour la pression de contact, de sorte que le bord de la rainure cède et s'arrondit. La fatigue des goupilles de détente produit des encoches et des sorties occasionnelles d'engrenages, car les goupilles trop durcies deviennent cassantes et se fissurent au niveau de la contre-dépouille. Les fractures du bloc de guidage se manifestent par une sensation de décalage lâche avec un engagement incomplet, et elles proviennent de rayons internes pointus qui concentrent la contrainte d'impact. L'usure de la face de l'anneau Baulk force un double embrayage, car la friction ne peut plus égaliser les vitesses assez rapidement.
 Bloc d'arrêt de synchronisation à tête froide pour une durée de vie d'impact Formé par frappe à froid, ce bloc d'arrêt évite les tensions liées à l'usinage et améliore la résistance aux chocs. Il limite le relâchement du curseur pendant l'utilisation, éliminant ainsi les fractures du bloc de guidage qui provoquent une sensation de changement de vitesse lâche et un engagement incomplet. Voir le produit →
Le bloc d'arrêt est le composant le plus sollicité en termes d'impact dans le package du synchroniseur. Le passage d'un bloc d'arrêt usiné à un bloc d'arrêt à tête froide élimine les augmentations de contraintes créées par les marques de coupe et améliore la durée de vie de l'impact en modifiant le flux des grains autour du rayon de transition.
Le processus de fabrication fixe le coût, la tolérance et la durée de vie d'un composant mobile avant l'expédition de la première pièce, et la frappe à froid est la voie dominante pour les curseurs, les broches et les blocs poussoirs à grand volume, car elle préserve le flux des grains et maintient le coût unitaire faible.
La sélection du processus dépend de la géométrie, du volume et du spectre de contraintes de l'application. Le tableau ci-dessous compare les trois itinéraires les plus importants pour les composants de changement de vitesse de transmission.
| Processus | Tolérance typique | Taille de lot économique | Coût relatif à la pièce | Pièces de changement de vitesse typiques |
| Frappe à froid | /-0,02mm | 50 000 et plus | Le plus bas | Curseurs, goupilles de détente, blocs poussoirs |
| Usinage CNC | /-0,005mm | 1 000 à 20 000 | Moyen à élevé | Blocs de guidage, fourchettes de changement de vitesse, supports |
| Frittage de poudre | /-0,05mm | 100 000 et plus | Faible | Faible-load guides, spacers |
Le flux des grains suit le contour de la pièce, ce qui améliore la résistance à la fatigue par impact. L'utilisation des matériaux est proche de 100 %, les rebuts sont minimes et la surface formée nécessite peu ou pas d'usinage. Pour une goupille de détente ou un curseur avec un boîtier carburé de 0,3 à 0,8 mm, la frappe à froid offre le coût par pièce le plus bas.
Les contre-dépouilles complexes, les trous transversaux profonds ou les tolérances submillimétriques extrêmement serrées qui ne peuvent pas être maintenues dans la matrice sont mieux usinées. Les pièces de rechange et les prototypes en faible volume favorisent également l'usinage car il n'y a pas d'amortissement d'outillage à récupérer.
Le choix du matériau se situe au-dessus de la décision du processus. Les aciers de cémentation 20CrMnTi et 16MnCr5 dominent les curseurs et les blocs poussoirs ; des qualités inoxydables telles que 420 ou 430 apparaissent là où la résistance à la corrosion est importante, par exemple dans les goupilles de verrouillage exposées à l'humidité ; les plastiques techniques tels que le POM et le PA66 fonctionnent dans des blocs de guidage à faible charge où le poids et la friction comptent plus que la résistance aux chocs.
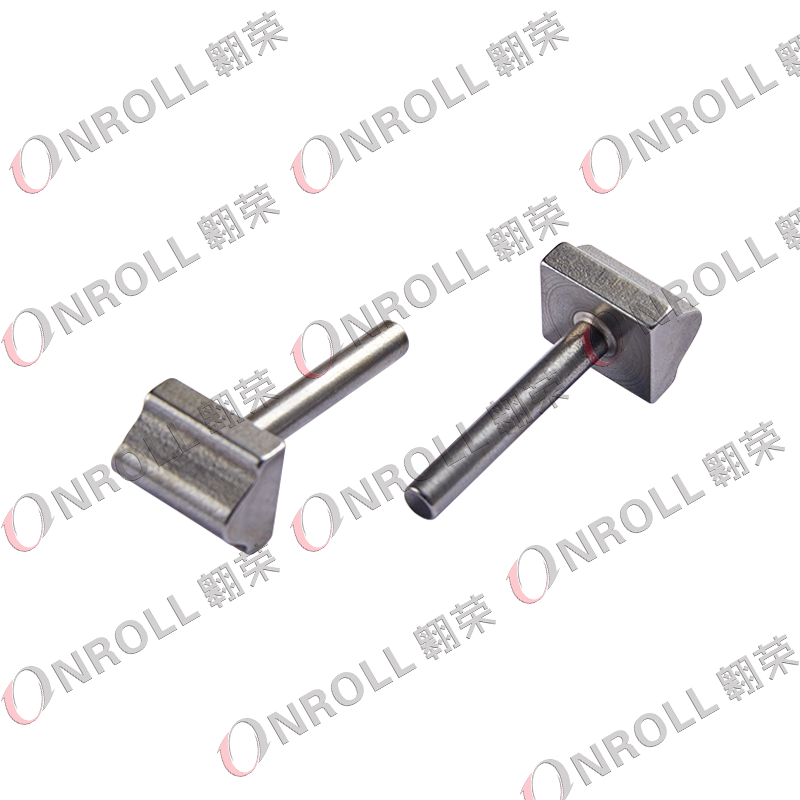 Bloc poussoir pour véhicules commerciaux avec frappe à froid et usinage Combinant frappe à froid et usinage, ce bloc poussoir conserve la résistance mécanique tout en réduisant les coûts. Conçu pour les charges et couples élevés dans les boîtes de vitesses commerciales, il convient aux applications à contraintes élevées où la résistance à la déformation est requise. Voir le produit →
Un bloc poussoir à tête froide pour véhicule commercial produit à partir de 20CrMnTi, carburé jusqu'à une profondeur de boîtier de 0,4 à 0,6 mm, supporte généralement des charges de changement de vitesse de 3 000 à 5 000 N dans des boîtes de vitesses de camions lourds sans déformation mesurable au cours de sa durée de vie.
Un fournisseur de composants mobiles doit prouver quatre choses avec des documents et des échantillons : la capacité dimensionnelle, le contrôle du traitement thermique, la traçabilité des matériaux et la stabilité du processus, et l'enregistrement IATF 16949 est le ticket d'entrée, pas le verdict.
Utilisez les cinq contrôles suivants comme routine d'acceptation minimale avant qu'une nouvelle pièce ne soit fournie en série.
La largeur de rainure de jambe de force d'un curseur de synchronisation est la dimension la plus vérifiée lors de l'inspection à l'arrivée. Lorsqu'elle dépasse la limite d'impression de 0,05 mm, la jambe de force perd sa précharge radiale et l'anneau de synchronisation n'entre plus en contact avec le cône d'engrenage suffisamment tôt, de sorte que le conducteur ressent un changement de vitesse dur et cranté.
Le curseur est le manchon cannelé qui verrouille physiquement l'engrenage au moyeu après la synchronisation de la vitesse. L'anneau est l'élément de friction qui utilise un contact conique pour égaliser les vitesses d'entrée et de sortie avant que les dents du curseur ne s'engagent. Un anneau endommagé provoque un broyage ; un curseur endommagé provoque un verrouillage incomplet, une sortie d'engrenage ou les deux.
La pratique en atelier considère comme seuil de remplacement une largeur de rainure de support qui a augmenté de 0,05 mm au-delà de la limite d'impression, ou un arrondi visible du chanfrein de la cannelure sur plus de 20 % de sa longueur. À ce stade, l’ensemble synchroniseur ne maintient plus la fenêtre de correspondance de vitesse et la qualité du changement se dégrade rapidement.
Oui, mais seulement dans la bonne enveloppe de charge. Les blocs de guidage POM et PA66 fonctionnent bien dans les trajectoires de changement de vitesse à faible charge où les forces d'engagement restent inférieures à environ 1 000 N. Dans les applications de poids lourds ou à couple élevé, un bloc à tête froide en acier est requis ; le remplacement du plastique à ces emplacements produit des fissures et un engagement incomplet en moins de 50 000 km.
Une seule mesure prouve l’échantillon, pas le processus. Un Cpk de 1,33 ou plus signifie que l'étalement du processus reste dans la bande de tolérance avec marge, de sorte que les futurs lots se comporteront comme celui approuvé. Sans Cpk stable, vous pouvez transmettre le premier article, puis recevoir des pièces hors tolérance de manière intermittente à partir de la même matrice.
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *

(+86)-191 0581 0729
(+86)-137 5830 1558