Consultation sur les produits
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *


Pièces de machines agricoles frappées à froid : une base pour la durabilité
06 août 2025Que devez-vous savoir sur l'assemblage du bloc de guidage du synchroniseur ?
06 août 2025Pourquoi les pièces de boîte de vitesses de bus sont essentielles à la performance du véhicule ?
06 août 2025Pièces de boîte de vitesses pour véhicules commerciaux : un guide complet des tendances du marché et de la maintenance
06 août 2025Lorsqu'une boîte de vitesses manuelle à six rapports commence à grincer au 2e ou au 3e rapport supérieur et que des particules métalliques apparaissent dans l'analyse de l'huile, la cause première n'est généralement pas le train d'engrenages. Ce sont les petits composants à l'intérieur du mécanisme de changement de vitesse - curseurs de synchronisation, blocs de guidage, goupilles de détente et blocs poussoirs - qui absorbent la charge de changement de vitesse, s'usent en premier et forcent un démontage complet de la transmission. Pour les ingénieurs d’approvisionnement et les fabricants de boîtes de vitesses, comprendre le comportement de ces composants de changement de vitesse au niveau des matériaux, des tolérances et des processus fait la différence entre une durée de vie de 300 000 km et une demande de garantie à 20 000 km.
Les composants de changement de vitesse sont les pièces de précision qui convertissent le mouvement du levier de vitesses en engagement de vitesse et maintiennent cet engagement une fois sélectionné. Ils échouent principalement à cause de l'usure et de la fatigue, car chaque cycle de changement de vitesse les charge avec une force d'impact élevée à l'intérieur de l'huile de boîte de vitesses qui peut dépasser 100 degrés Celsius.
Les parties se divisent en quatre groupes fonctionnels :
| Composant | Fonction principale | Mode de défaillance dominant | Matériau typique |
| Curseur de synchronisation | Pousse axialement l'anneau de synchronisation sur le cône d'engrenage | Usure au niveau de la face de contact de la fourche | Acier cémenté |
| Bloc de guidage | Positionnement radial et transfert de couple | Usure des bords et piqûres | Acier au carbone ou fritté |
| Goupille de détente | Sensation de détente et maintien du matériel | Fatigue et usure finale | Acier à ressort ou inoxydable |
| Bloc poussoir | Transfert de force rail-fourche | Déformation par impact | Acier trempé |
| Plaque de verrouillage | Empêche l'engagement à deux vitesses | Gallage superficiel | Acier au carbone |
La frappe à froid produit des composants de changement de vitesse avec un flux de grain continu et un coût par pièce nettement inférieur à celui de l'usinage, c'est pourquoi les curseurs, broches et blocs-poussoirs produits en série sont forgés à froid au lieu d'être découpés à partir de barres. Les lignes de grain suivent le contour de la pièce plutôt que d'être coupées en travers, de sorte que la résistance à la fatigue sous les charges axiales répétées de chaque changement de vitesse s'améliore de manière mesurable.
L'usinage reste judicieux pour les contre-dépouilles complexes, les très petits lots et les séries de prototypes. Une fois qu'une conception se stabilise et que le volume dépasse environ 50 000 pièces par an, la frappe à froid réduit généralement les coûts de 25 à 30 % et offre une cohérence dimensionnelle plus stricte entre les lots. La compensation est un investissement en outillage plus élevé et une phase de développement plus longue, de sorte que les décisions de conception pour la frappe à froid doivent être prises avant la publication du dessin.
Jiaxing OnRoll Machinery Co., Ltd., un fabricant basé au Zhejiang avec la marque On-Roll et une usine de 4 000 mètres carrés certifiée IATF 16949, produit une grande partie de ses composants de boîtes de vitesses par frappe à froid, notamment des curseurs de synchronisation, des goupilles de détente et des blocs-poussoirs, et fournit également des pièces non standard à tête froide pour les transmissions de bus et agricoles.
Un composant de changement de vitesse de transmission peut sembler impeccable et néanmoins tomber en panne prématurément si les dimensions critiques s'écartent de l'intention de conception. Les trois contrôles les plus rentables sont le rayon du profil de contact de la fourche, la planéité sur la face de glissement et la cohérence de la dureté au sein du même lot.
L'inspection automatisée n'est pas facultative pour les pièces liées à la sécurité. OnRoll utilise un équipement automatique de test dimensionnel et d'élasticité qui vérifie chaque pièce selon ses caractéristiques critiques, notamment la raideur du ressort des goupilles de détente et le rayon de profil des faces de contact des curseurs. Cette couverture maintient un lot de production de 100 000 pièces dans la même distribution statistique que les échantillons approuvés.
| Paramètre | Exigence typique | Méthode de contrôle | Conséquence de la déviation |
| Rayon du profil de contact de la fourche | /-0,05mm | Projecteur de profil optique | Changement cranté, contrainte de contact plus élevée |
| Planéité du curseur | 0,03 mm maximum | Plaque de surface et comparateur à cadran | Usure inégale, panne prématurée |
| Dureté du boîtier | 58-62 HRC | Rockwell avec rapport Cpk | Usure rapide ou rupture fragile |
| Goupille de détente spring rate | /-5% de la spécification | Test d'élasticité automatisé | Faux neutre, mauvaise sensation de changement de vitesse |
| Concentricité du diamètre extérieur | 0,05 mm maximum | Etude R&R des jauges | Vibrations et bruit |
 Ensemble coulissant de synchronisation estampé avec dimensions stables Ce curseur intégré est estampé d'une matrice d'insertion pour une taille stable et une élasticité du ressort, améliorant ainsi la douceur des changements de vitesse dans les voitures particulières, les camions légers et les transmissions manuelles ou automatiques. Il est léger, très résistant et conçu pour une installation facile. Voir le produit →
Le curseur de synchronisation et le bloc de guidage ne sont distants que de quelques millimètres à l'intérieur du moyeu, mais leurs mécanismes d'usure sont suffisamment différents pour qu'un seul choix de matériau ne puisse pas servir les deux pièces de manière optimale. Le curseur s'use par frottement de glissement contre la fourchette de changement de vitesse ; le bloc de guidage s'use par impact et par chargement des bords lors du contact avec le cône.
Se déplace axialement dans la fente du moyeu et pousse l'anneau de synchro sur le cône de friction de l'engrenage. La face de contact doit combiner une dureté de surface élevée avec une surépaisseur de rodage contrôlée, et le profil de la rainure de la fourche doit correspondre exactement au rayon de la fourche de changement de vitesse.
Fournit une contrainte radiale et transmet le couple du moyeu au manchon pendant la synchronisation. Il faut des charges d'impact répétées, de sorte que le rayon des bords, l'angle de biseau et la ténacité du matériau comptent plus que la dureté brute.
La solution pratique consiste à demander une validation de durabilité distincte pour chaque pièce. Un seul test de package de synchronisation qui mesure uniquement la force de changement de vitesse ne révélera pas la fatigue des bords du bloc de guidage. OnRoll couvre les deux familles sous un même toit : la gamme de voitures particulières comprend composants de jambe de force et de curseur de synchronisation ainsi que des ensembles de blocs de guidage, tous produits sur des lignes dédiées de frappe à froid et de finition.
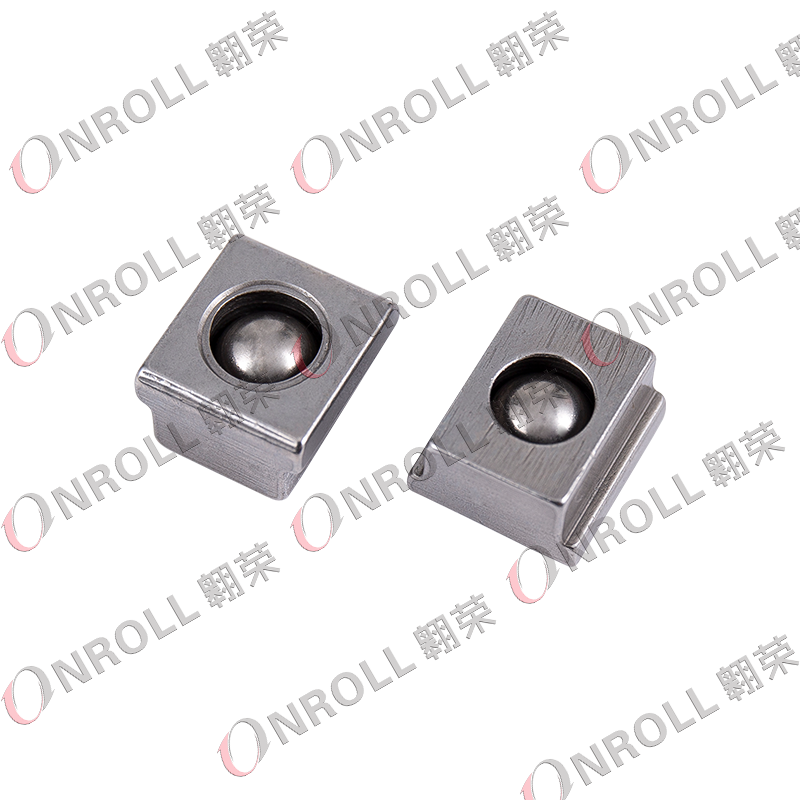 Bloc de guidage de synchronisation étiré à froid avec bille en acier intégrée Ce bloc de guidage utilise l'étirage et l'usinage à froid pour préserver la résistance de l'acier tout en intégrant une bille en acier qui réduit la résistance au déplacement. Il convient à toutes les boîtes de vitesses équipées d'un synchroniseur et permet des changements de vitesses plus fluides. Voir le produit →
Le moyen le plus rapide de réduire les risques liés à une commande de composants de changement de vitesse est de vérifier quatre éléments : la traçabilité des matériaux, les données sur la capacité du processus, une couverture d'inspection à 100 % sur les dimensions liées à la sécurité et un lot pilote produit sur la même ligne prévue pour la production de masse. Ces quatre contrôles distinguent un fournisseur compétent d'un autre qui passe simplement une inspection du premier article.
Les fournisseurs qui gèrent à la fois les pièces du catalogue et le développement personnalisé réduisent votre charge de travail totale en matière de sourcing. OnRoll exploite un Usine OEM qui accepte les dessins et les échantillons des clients pour les composants de changement de vitesse non standard, notamment les goupilles de détente en acier inoxydable, les curseurs en plastique et les pièces à tête froide pour les boîtes de vitesses de véhicules commerciaux.
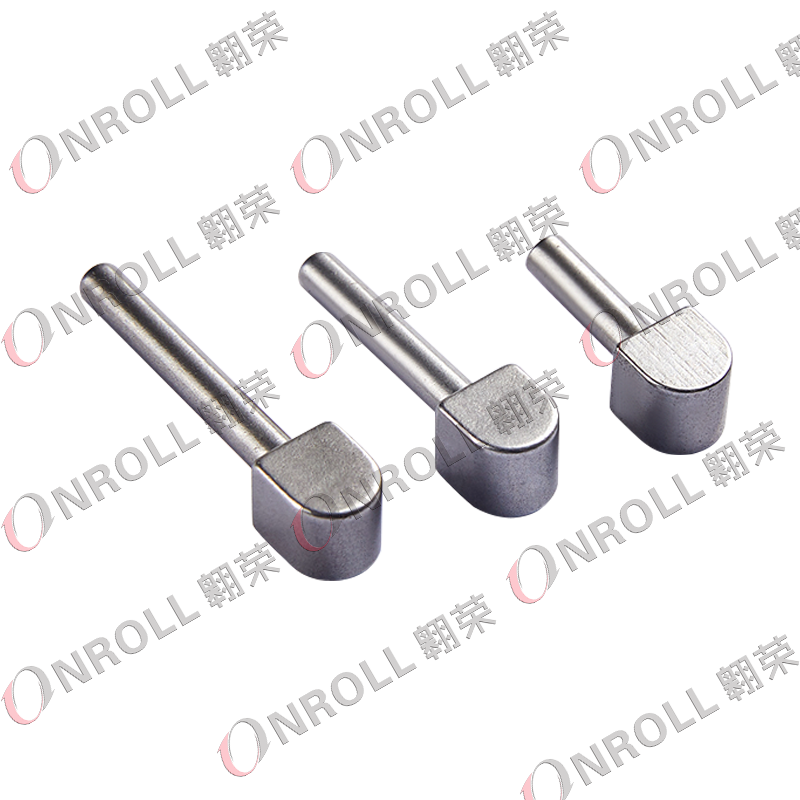 Bloc poussoir de synchronisation à tête froide pour véhicules commerciaux Ce bloc poussoir est produit par frappe à froid et usinage pour un coût inférieur et un rendement élevé tout en conservant la résistance mécanique. Il gère des charges et des couples importants dans les boîtes de vitesses et les transmissions secondaires des véhicules utilitaires. Voir le produit →
Pour la plupart des conceptions de boîtes de vitesses manuelles, les deux termes décrivent la même pièce : un bloc long et mince qui se trouve dans une fente usinée du moyeu de synchronisation et pousse l'anneau de synchronisation vers le cône d'engrenage. Certains dessins OEM l'appellent une jambe de force, d'autres l'appellent un curseur. OnRoll le catalogue comme curseur de synchronisation pour les boîtes de vitesses passagers et commerciales.
Les curseurs de synchronisation en service normal sur les voitures particulières durent généralement de 150 000 à 250 000 km. Les changements de vitesse brusques, le remorquage et l'utilisation agressive de l'embrayage raccourcissent cette fenêtre à moins de 100 000 km. Les dossiers de maintenance de la flotte montrent qu'une fois que l'effort de changement augmente d'environ 30 pour cent, l'usure s'accélère brusquement et le composant doit être remplacé sans délai.
Oui, pour des fonctions spécifiques à faible charge. Les guides de détente, les rondelles de butée et certains éléments coulissants des boîtes de vitesses à faible couple utilisent des plastiques techniques tels que le PA66 ou le POM pour réduire le poids, le bruit et les coûts. Les curseurs de synchronisation porteurs de charge dans les boîtes de vitesses de tourisme et commerciales restent en acier car la contrainte de contact dépasse la limite d'élasticité de tout polymère.
Le minimum est une certification de gestion de la qualité IATF 16949 et un processus de soumission PPAP/PSW documenté. Pour les composants de changement de vitesse liés à la sécurité, le fournisseur doit également démontrer une inspection automatique à 100 % des dimensions et de l'élasticité sur les caractéristiques critiques, ainsi qu'une procédure de confinement définie pour les lots non conformes aux spécifications.
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *

(+86)-191 0581 0729
(+86)-137 5830 1558