Consultation sur les produits
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *


Pièces de machines agricoles frappées à froid : une base pour la durabilité
06 août 2025Que devez-vous savoir sur l'assemblage du bloc de guidage du synchroniseur ?
06 août 2025Pourquoi les pièces de boîte de vitesses de bus sont essentielles à la performance du véhicule ?
06 août 2025Pièces de boîte de vitesses pour véhicules commerciaux : un guide complet des tendances du marché et de la maintenance
06 août 2025Une transmission qui grince lors des changements de vitesse 2-3, ou une unité reconstruite qui perd la cinquième sous charge, tombe généralement en panne pour une raison structurelle : le pièces de synchroniseur automobile l’intérieur a dépassé ses limites dimensionnelles. Les curseurs, les entretoises, les anneaux de blocage et les blocs de guidage absorbent la charge de chaque changement de vitesse ; lorsqu'ils perdent en précision, l'engagement des engrenages devient un impact métal sur métal au lieu d'une correspondance de vitesse contrôlée.
Les reconstructeurs et les équipes qualité OEM qui spécifient les composants de synchronisation doivent savoir comment fonctionne chaque pièce, quel mode d'usure met fin à sa durée de vie et quelles preuves un fournisseur doit fournir avant d'être approuvé.
Un ensemble synchroniseur est un système mécanique d'adaptation de vitesse : il égalise la vitesse de rotation d'un engrenage et de son arbre avant que les dents de chien ne se verrouillent ensemble, et il le fait en fractions de seconde à chaque changement de vitesse.
Lorsque le conducteur déplace le levier, la fourchette de changement de vitesse fait glisser le manchon le long des cannelures du moyeu. Des jambes de force à ressort pressent l'anneau de blocage contre le cône de friction de l'engrenage ; le frottement du cône annule la différence de vitesse ; l'anneau indexe ensuite ses dents internes et le manchon passe sur les chiens d'engrenage pour se verrouiller complètement. Le joint terminé transmet le couple moteur à travers le manchon, le moyeu et l'arbre.
Trois géométries déterminent avant tout la qualité du changement de vitesse : la hauteur radiale des jambes de force, le jeu entre les cannelures du manchon et du moyeu et l'angle du cône de l'anneau de blocage. Lorsqu'une jambe de force perd de la hauteur, l'anneau subit moins de force axiale, la fenêtre de synchronisation s'élargit et le conducteur ressent un engagement retardé ou cranté.
Chaque synchroniseur utilise quatre groupes de composants porteurs, chacun avec un itinéraire de production différent et un mode d'usure dominant différent.
Le curseur est la partie poussée par la fourchette de changement de vitesse. Ses dents cannelées internes se verrouillent sur les chiens d'engrenage à la fin du changement, et tout arrondi des chanfreins des dents change la sensation de changement de précise à vague. L'usure sur les faces des cannelures et les bords de chanfrein déformés sont des signes normaux d'usure. Les curseurs sont généralement forgés à la poudre ou usinés et rasés, puis carburés.
 Ensemble coulissant de synchronisation estampé pour transmissions manuelles Cet ensemble coulissant est réalisé par estampage progressif pour des dimensions stables et une élasticité du ressort. Il convient aux voitures particulières et aux camions légers, et sa conception légère et très résistante vise à améliorer la douceur des changements de vitesse. Voir le produit →
Les entretoises - appelées clés ou blocs-poussoirs - sont les segments à ressort qui transmettent la force de déplacement axial du curseur à l'anneau de blocage. Trois entretoises sont espacées de 120 degrés dans les fentes du moyeu et la géométrie de leurs bords contrôle la rapidité avec laquelle l'anneau appuie sur le cône. La frappe à froid est la méthode de production standard car le grain de l'acier suit le contour de la pièce, ce qui améliore la résistance à l'effondrement des bords sous des impacts répétés.
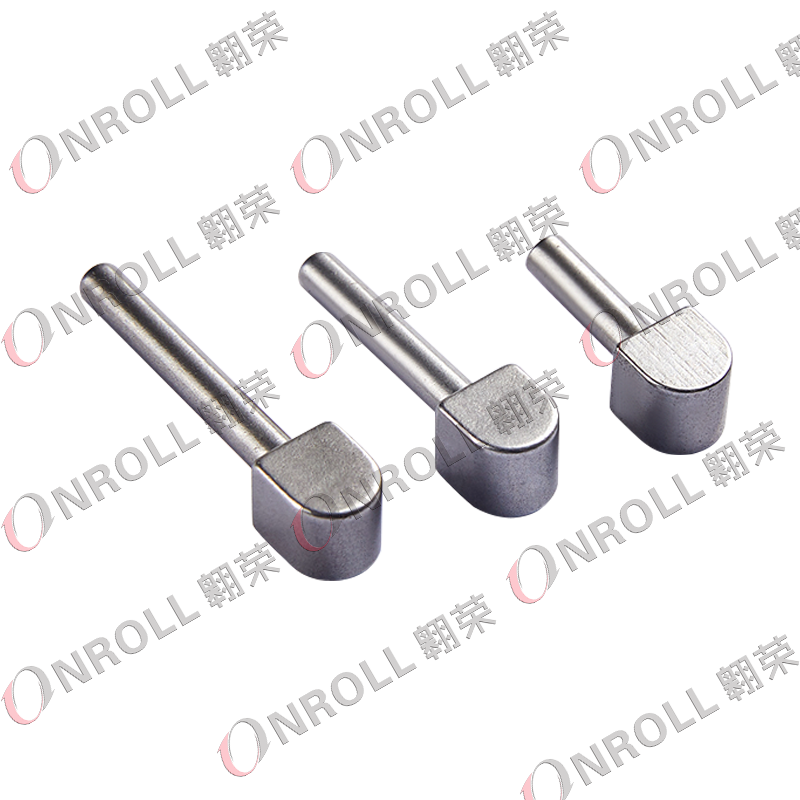 Bloc-poussoir de synchronisation à tête froide pour transmissions commerciales Formé par frappe à froid et usinage, ce bloc poussoir conserve la résistance mécanique tout en réduisant les coûts. Il est destiné aux boîtes de vitesses commerciales et aux transmissions secondaires à forte charge. Voir le produit →
Les blocs de guidage maintiennent les entretoises alignées à l'intérieur des fentes du moyeu ; les blocs d'arrêt limitent la course du manchon. Tous deux subissent des charges d'impact lors de changements de vitesse rapides ou manqués, et les premiers dommages apparaissent sous forme de déformation plastique et de marques de martelage. Les fournisseurs les têtent à froid ou les usinent à partir d’acier allié et durcissent les faces de travail.
 Bloc d'arrêt de synchroniseur à tête froide empêchant la libération du curseur Ce bloc d'arrêt utilise le moulage à froid pour une production efficace et des économies de coûts. Sa structure simple limite la course du curseur, aidant ainsi à empêcher le curseur de se relâcher lors des changements de vitesse. Voir le produit →
L'anneau bloqueur est l'élément de friction qui produit la synchronisation. Il possède une surface de friction conique et des dents de verrouillage qui bloquent le manchon jusqu'à ce que les vitesses correspondent. Le laiton, le bronze et l'acier fritté sont des matériaux courants ; Les rayures sur les cônes et les dents de verrouillage usées sont à l'origine de la plupart des plaintes concernant les collisions d'engrenages.
| Composant | Fonction principale | Itinéraire de production typique | Mode de défaillance dominant |
| Curseur (manchon de changement de vitesse) | Transfère la charge de la fourche de changement de vitesse à travers les cannelures du moyeu vers les chiens d'engrenage | Forgeage de poudre, usinage et rasage, cémentation | Frettage des cannelures et usure des chanfreins |
| Entretoises (clés) | Appuyez la bague de blocage contre le cône d'engrenage | Frappe à froid avec cémentation | Effondrement des bords et perte de hauteur |
| Blocs de guidage et d'arrêt | Gardez les entretoises alignées et limitez la course des manchons | Frappe à froid ou usinage non standard | Déformation par impact et grenaillage |
| Anneau bloqueur | Surface de friction adaptée à la vitesse de transmission | Forgeage de laiton ou de bronze, acier fritté | Rayures du cône et usure des dents |
Les pièces du synchroniseur tombent en panne à cause de mécanismes d’usure prévisibles et non à cause d’une casse aléatoire. Le mécanisme dominant est contrôlé par le cycle de service, l'état de l'huile et le comportement des changements de vitesse.
Le trafic stop-and-go porte d'abord le cône de l'anneau bloqueur, car c'est le cône qui effectue le plus de travail de friction à basse vitesse. Le kilométrage sur autoroute use les bords des entretoises et les chanfreins des manchons en raison d'engagements répétés sous forte charge. L'huile contaminée accélère chaque mode en incorporant des particules dans les surfaces relativement molles des anneaux.
Part des plaintes concernant la qualité des équipes par composant de synchronisation défaillant
Distribution représentative d'un examen de démontage de boîtes de vitesses manuelles reconstruites ; les parts réelles varient en fonction du cycle de service, de l'état de l'huile et du style de changement de vitesse.
La méthode de production détermine la résistance à la fatigue et la cohérence du lot d'une pièce de synchroniseur. La frappe à froid est la voie établie pour les entretoises, les broches et les blocs de guidage à grand volume ; l'usinage reste pertinent pour les prototypes et les petites séries.
La frappe à froid bouleverse le fil métallique pour lui donner une forme presque nette à température ambiante, permettant ainsi au grain d'acier de circuler le long du contour de la pièce. La jambe de force résultante résiste mieux à la flexion et aux chocs que la même géométrie usinée à partir de barres, et un jeu de matrices stabilisé maintient des tolérances serrées pour les longues séries de production. Le compromis réside dans l'investissement en outillage et l'effort nécessaire pour changer la géométrie entre les variantes.
Une ligne dédiée de frappe à froid est un signal de qualité fort pour un fabricant de pièces de synchroniseurs. Jiaxing OnRoll Machinery Co., Ltd., un fournisseur chinois produisant des curseurs de synchronisation depuis 1992 et exploitant des lignes de frappe à froid et d'usinage non standard pour les pièces de boîtes de vitesses de passagers, commerciales et d'autobus, en est un exemple concret. Sa gamme comprend des curseurs de synchronisation, des ensembles de blocs de guidage, des curseurs en plastique et des composants de changement de vitesse à tête froide pour les programmes OEM.
Un fabricant de pièces de synchroniseur est qualifié sur la base de preuves documentées et non sur la base de supports marketing. Vérifiez le système qualité, la traçabilité des matériaux, les rapports dimensionnels et la stabilité du processus avant le premier lot d'échantillons.
Une panne sur le terrain d'une pièce de synchroniseur coûte des centaines de fois son prix unitaire, le sourcing appartient donc autant aux équipes qualité et d'ingénierie qu'aux achats. Les étapes ci-dessous correspondent aux preuves qu'un fournisseur certifié IATF 16949 peut déjà produire.
Pour une géométrie personnalisée, Fabrication sous contrat OEM suit une filière de qualification distincte. L'implication de l'équipe d'ingénierie du fabricant dès la phase d'étirage réduit les surprises de tolérance ultérieures, notamment pour les ébauches pressées à froid et les pièces de synchroniseur non standard.
Le meulage signifie que les vitesses de transmission sont toujours différentes lorsque les dents du chien tentent de se verrouiller. Les causes habituelles sont un cône de bague de blocage usé, des entretoises qui ont perdu de la hauteur, une surface de friction vitrée ou une huile aux propriétés de friction dégradées. Un démontage montre normalement des traces de frettes sur le cône et des bords arrondis des entretoises.
Remplacez l'ensemble. Un chanfrein de manchon usé est adapté à un profil de dent d'anneau usé, et le mélange de nouvelles entretoises avec un anneau usé conserve le motif de choc d'origine. L'ensemble comprend le moyeu, le manchon coulissant, les entretoises, les ressorts et l'anneau de blocage et constitue le moyen standard pour éviter une reconstruction de retour.
Pour une même nuance d'acier, une pièce frappée à froid offre normalement une meilleure résistance à la fatigue car le flux des grains suit la géométrie et n'est pas traversé par l'usinage. L'usinage reste pratique pour les prototypes, les petites séries et les éléments informables. Pour les jambes de force et les blocs poussoirs à grand volume, la frappe à froid est la voie la plus efficace.
Envoyez le dessin ou un échantillon physique, l'application de la boîte de vitesses, le volume annuel estimé, les spécifications du matériau, la plage de dureté requise et, pour les programmes de réparation, une description de la panne actuelle. Un fabricant de frappe à froid peut alors juger si la géométrie peut être formée et quelle capacité dimensionnelle peut être garantie.
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *

(+86)-191 0581 0729
(+86)-137 5830 1558